


การเพิ่มขึ้นของคาร์บอนมอนอกไซด์โดยไม่ทันสังเกต อาจส่งผลกระทบต่อความปลอดภัยในการผลิตยา ลดประสิทธิภาพการเผาไหม้ และทำให้เกิดการหยุดการผลิตที่เสียค่าใช้จ่ายสูง เซ็นเซอร์ตรวจจับคาร์บอนมอนอกไซด์แบบ NDIR ที่เชื่อถือได้จะช่วยตรวจจับปัญหาได้ก่อนที่จะส่งผลกระทบต่อการผลิต
An เซ็นเซอร์ CO NDIR เครื่องวัดนี้สามารถวัดปริมาณคาร์บอนมอนอกไซด์ได้อย่างต่อเนื่องด้วยความเสถียรและความแม่นยำสูง เหมาะสำหรับโรงงานผลิตยาที่ต้องการช่วงการวัดต่ำ เช่น 0–10 ppm ซึ่งช่วยให้ตรวจจับความผิดปกติของการเผาไหม้ได้ตั้งแต่เนิ่นๆ ปรับปรุงความปลอดภัยของบุคลากร สนับสนุนการดำเนินงานตามมาตรฐาน GMP และลดต้น<bos>บำรุงรักษาในระยะยาว
อย่างไรก็ตาม การเลือกเซ็นเซอร์ CO สำหรับงานอุตสาหกรรมนั้นเกี่ยวข้องมากกว่าแค่การเลือกช่วงการวัด การทำความเข้าใจว่า CO มาจากไหน เหตุใดการตรวจจับในระดับต่ำจึงมีความสำคัญ และวิธีการทำงานของเทคโนโลยี NDIR ภายใต้การทำงานอย่างต่อเนื่อง จะช่วยให้ทีมจัดซื้อสามารถลงทุนได้อย่างชาญฉลาดมากขึ้น
ก๊าซคาร์บอนมอนอกไซด์สามารถเกิดขึ้นได้ที่ใดบ้างในโรงงานผลิตยา?
ระบบสาธารณูปโภคหลายแห่งอาจก่อให้เกิดก๊าซคาร์บอนมอนอกไซด์ในระหว่างการใช้งานประจำวัน:
- หม้อไอน้ำ
- เครื่องกำเนิดไอน้ำสะอาด
- เครื่องเผาไหม้ความร้อนสำหรับบำบัดสารประกอบอินทรีย์ระเหยง่าย (VOC)
- หม้อต้มน้ำร้อน
- ระบบเผาไหม้ HVAC
- เครื่องกำเนิดไฟฟ้าดีเซลหรือก๊าซธรรมชาติฉุกเฉิน
แม้ว่าระบบเหล่านี้จะไม่ได้เกี่ยวข้องโดยตรงกับการผลิตยา แต่ก็มีความสำคัญอย่างยิ่งต่อการรักษาสภาวะการผลิตให้คงที่ ดังนั้น การตรวจสอบก๊าซคาร์บอนมอนอกไซด์ (CO) ที่เชื่อถือได้จึงมีส่วนช่วยทั้งด้านความปลอดภัยในการปฏิบัติงานและความต่อเนื่องของการผลิต
ตัวอย่างเช่น หากหัวเผาหม้อไอน้ำเสียแนวหรืออัตราส่วนอากาศต่อเชื้อเพลิงเปลี่ยนแปลงไป การปล่อยก๊าซ CO มักจะเพิ่มขึ้นก่อนที่ประสิทธิภาพการใช้เชื้อเพลิงจะลดลงอย่างเห็นได้ชัด การตรวจสอบอย่างต่อเนื่องช่วยให้ผู้ปฏิบัติงานสามารถระบุปัญหาได้ตั้งแต่เนิ่นๆ แทนที่จะพบปัญหาในระหว่างการบำรุงรักษาตามปกติ
เหตุใดการตรวจสอบก๊าซคาร์บอนมอนอกไซด์ในระดับต่ำจึงมีความสำคัญในอุตสาหกรรมยา?
อุบัติเหตุทางอุตสาหกรรมหลายครั้งไม่ได้เริ่มต้นด้วยความเข้มข้นของก๊าซคาร์บอนมอนอกไซด์ (CO) ที่สูงมาก แต่ระบบการเผาไหม้มักจะแสดงให้เห็นถึงการเพิ่มขึ้นอย่างค่อยเป็นค่อยไปเมื่อเวลาผ่านไป
0–10 ppm เซ็นเซอร์ CO NDIR ได้รับการออกแบบมาเพื่อตรวจจับการเปลี่ยนแปลงเล็กน้อยเหล่านี้ด้วยความละเอียดสูง แทนที่จะทำหน้าที่เป็นเพียงสัญญาณเตือนภัยด้านความปลอดภัย มันจึงกลายเป็นเครื่องมือในการบำรุงรักษาเชิงคาดการณ์
การตรวจสอบในระดับต่ำมีข้อดีหลายประการ:
- ตรวจจับการเผาไหม้ที่ไม่สมบูรณ์ได้เร็วกว่าเดิม
- เพิ่มประสิทธิภาพการเผาไหม้
- ลดการใช้ก๊าซธรรมชาติ
- ยืดอายุการใช้งานอุปกรณ์
- ลดเวลาหยุดทำงานที่ไม่คาดคิด
- สนับสนุนสภาพแวดล้อมการทำงานที่ปลอดภัยยิ่งขึ้น
สำหรับผู้จัดการฝ่ายจัดซื้อ นี่หมายถึงผลตอบแทนจากการลงทุนที่ดีขึ้นด้วย การหลีกเลี่ยงการหยุดชะงักของการผลิตเพียงครั้งเดียวอาจชดเชยค่าใช้จ่ายในการตรวจสอบก๊าซอย่างต่อเนื่องได้
นอกจากนี้ การเผาไหม้ที่เสถียรยังส่งผลโดยตรงต่อค่าใช้จ่ายในการดำเนินงาน เชื้อเพลิงส่วนเกินที่ลดลง การซ่อมแซมฉุกเฉินที่น้อยลง และความเสถียรของกระบวนการที่ดีขึ้น ล้วนส่งผลให้ต้นทุนตลอดอายุการใช้งานลดลง
เซ็นเซอร์ NDIR CO ถูกนำไปใช้ในโรงงานผลิตยาที่ไหนบ้าง?
ในโรงงานผลิตยา การตรวจสอบปริมาณคาร์บอนมอนอกไซด์มักติดตั้งอยู่ในระบบสาธารณูปโภคมากกว่าในสายการผลิต ระบบเหล่านี้ให้ความร้อน ไอน้ำ และการควบคุมสภาพแวดล้อมที่จำเป็นสำหรับการผลิตที่เป็นไปตามข้อกำหนด
1. การควบคุมการเผาไหม้หม้อไอน้ำ
หม้อไอน้ำจ่ายไอน้ำสำหรับกระบวนการฆ่าเชื้อ การให้ความร้อน และการสนับสนุนการผลิต เซ็นเซอร์ CO แบบ NDIR 0–10 ppm ตรวจสอบคุณภาพการเผาไหม้อย่างต่อเนื่อง ช่วยให้ผู้ปฏิบัติงานปรับอัตราส่วนอากาศต่อเชื้อเพลิง ลดการใช้เชื้อเพลิง และระบุปัญหาของหัวเผาก่อนที่ประสิทธิภาพจะลดลง
2. เครื่องเผาไหม้ความร้อน
เครื่องเผาไหม้ด้วยความร้อนจะทำลายสารประกอบอินทรีย์ระเหยง่าย (VOCs) ที่เกิดขึ้นระหว่างการจัดการตัวทำละลาย การตรวจสอบ CO อย่างต่อเนื่องจะช่วยยืนยันว่าการเผาไหม้สมบูรณ์และมีประสิทธิภาพ แนวโน้ม CO ที่เพิ่มสูงขึ้นมักบ่งชี้ถึงการออกซิเดชันที่ไม่สมบูรณ์หรือปัญหาด้านประสิทธิภาพของหัวเผาที่ต้องได้รับการบำรุงรักษา
3. ระบบปรับอากาศและระบบสาธารณูปโภค
ระบบปรับอากาศมีบทบาทสำคัญอย่างยิ่งในการรักษาสภาพแวดล้อมภายในห้องปลอดเชื้อ
การตรวจสอบอุปกรณ์เผาไหม้ที่จ่ายเชื้อเพลิงให้กับระบบเหล่านี้ ช่วยปกป้องคุณภาพอากาศภายในอาคาร พร้อมทั้งปรับปรุงประสิทธิภาพการใช้พลังงานโดยรวม
4. ห้องเครื่องกำเนิดไฟฟ้าฉุกเฉิน
เครื่องกำเนิดไฟฟ้าสำรองต้องเริ่มทำงานทันทีเมื่อไฟฟ้าดับ การตรวจสอบก๊าซคาร์บอนมอนอกไซด์อย่างต่อเนื่องจะช่วยตรวจสอบประสิทธิภาพการเผาไหม้ระหว่างการทดสอบตามปกติ และช่วยปกป้องบุคลากรฝ่ายบำรุงรักษาที่ทำงานในห้องอุปกรณ์ปิด
ควรมีคุณสมบัติอะไรบ้าง โรงงานเภสัชกรรม ควรพิจารณาอะไรบ้างในการเลือกซื้อเซ็นเซอร์ CO แบบ NDIR?
การเลือกซื้อเครื่องวิเคราะห์ก๊าซอุตสาหกรรมนั้นไม่ใช่แค่การเปรียบเทียบราคาหรือคุณสมบัติเท่านั้น ผู้จัดการฝ่ายจัดซื้อในโรงงานผลิตยาต้องพิจารณาถึงประสิทธิภาพการวัด ต้นทุนการดำเนินงาน ข้อกำหนดในการบำรุงรักษา และความเข้ากันได้ของระบบตลอดอายุการใช้งานของเครื่องวิเคราะห์ก๊าซด้วย
1) ช่วงการวัดตรงกับงานของคุณหรือไม่?
คำถามแรกนั้นเรียบง่ายแต่สำคัญมาก: คุณต้องการวัดความเข้มข้นของ CO เท่าใดกันแน่? ระบบการเผาไหม้จำนวนมากทำงานภายใต้สภาวะปกติโดยมีความเข้มข้นของ CO ต่ำกว่า 10 ppm มาก ในการใช้งานเหล่านี้ การเลือกเซ็นเซอร์ CO ที่มีช่วงการวัดต่ำจะให้ความละเอียดสูงกว่าการเลือกเครื่องมือที่มีช่วงการวัดกว้าง
ช่วงการวัด CO 0–10 ppm ช่วยให้ผู้ปฏิบัติงานสามารถระบุการเปลี่ยนแปลงการเผาไหม้เล็กน้อยได้ก่อนที่จะกลายเป็นความเสียหายของอุปกรณ์ ความสามารถในการเตือนล่วงหน้านี้ช่วยสนับสนุนการบำรุงรักษาเชิงป้องกันแทนการซ่อมแซมแบบแก้ไขปัญหาเฉพาะหน้า
เนื่องจากเซ็นเซอร์ NDIR CO ที่ทันสมัยสามารถตรวจจับความเข้มข้นของ CO ได้ตั้งแต่ระดับต่ำกว่า ppm จนถึงหลายพัน ppm ผู้ใช้จึงสามารถเลือกช่วงการวัดที่เหมาะสมกับความต้องการของกระบวนการของตนได้มากที่สุด
2) เซ็นเซอร์สามารถทำงานได้อย่างเสถียรเป็นเวลาหลายปีหรือไม่?
ความเสถียรในระยะยาวเป็นหนึ่งในข้อได้เปรียบที่สำคัญที่สุดของเทคโนโลยี NDIR
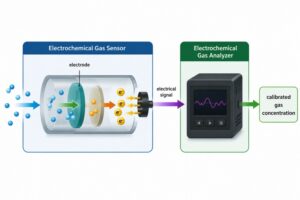
แตกต่างจากเซนเซอร์แบบอิเล็กโทรเคมีที่ค่อยๆ สิ้นเปลืองวัสดุที่ทำปฏิกิริยา เซนเซอร์ NDIR ใช้การดูดซับรังสีอินฟราเรด เนื่องจากไม่มีปฏิกิริยาเคมีเกิดขึ้นภายในห้องวัด การเปลี่ยนแปลงของเซนเซอร์จึงอยู่ในระดับต่ำแม้ในช่วงเวลาการทำงานที่ยาวนาน
สำหรับผู้ผลิตยา นี่หมายความว่า:
- ช่วงเวลาการสอบเทียบที่ยาวขึ้น
- ลดจำนวนการเปลี่ยนเซ็นเซอร์ลง
- ลดต้นทุนการบำรุงรักษา
- ความแม่นยำในการวัดที่สม่ำเสมอยิ่งขึ้น
ประโยชน์เหล่านี้จะยิ่งมีค่ามากขึ้นในสภาพแวดล้อมที่อยู่ภายใต้การควบคุมของ GMP ซึ่งกิจกรรมการบำรุงรักษาจะต้องได้รับการบันทึกไว้ และการหยุดชะงักของการผลิตควรลดลงให้น้อยที่สุด
3) รองรับระบบอัตโนมัติสมัยใหม่หรือไม่?
โรงงานผลิตยาในปัจจุบันพึ่งพาการทำงานอัตโนมัติอย่างมาก เซ็นเซอร์ CO แบบ NDIR ระดับอุตสาหกรรมควรสามารถทำงานร่วมกับระบบต่างๆ ได้อย่างง่ายดาย เช่น ระบบ PLC, แพลตฟอร์ม DCS, ซอฟต์แวร์ SCADA, ระบบบันทึกข้อมูลโรงงาน และระบบตรวจสอบระยะไกล ตัวเลือกการสื่อสารมาตรฐานทางอุตสาหกรรม ได้แก่ เอาต์พุตอะนาล็อก 4–20 mA, RS485, Modbus RTU และ Ethernet (ตัวเลือกเสริม)
การผสานรวมที่ง่ายดายช่วยให้วิศวกรสามารถติดตามแนวโน้มความเข้มข้นของ CO ควบคู่ไปกับอุณหภูมิของหัวเผา ความเข้มข้นของออกซิเจน อัตราการไหลของเชื้อเพลิง และประสิทธิภาพการเผาไหม้ ซึ่งจะสร้างภาพรวมที่สมบูรณ์ยิ่งขึ้นเกี่ยวกับประสิทธิภาพของหม้อไอน้ำและช่วยลดความซับซ้อนของการบำรุงรักษาเชิงป้องกัน
4) ต้นทุนรวมในการเป็นเจ้าของต่ำกว่าหรือไม่?
ราคาซื้อเป็นเพียงส่วนหนึ่งของการลงทุนเท่านั้น ผู้จัดการฝ่ายจัดซื้อควรประเมินต้นทุนรวมในการเป็นเจ้าของ (TCO) โดยพิจารณาจาก:
- ความถี่ในการสอบเทียบ
- อะไหล่สำรอง
- อายุการใช้งานของเซ็นเซอร์
- แรงงานบำรุงรักษา
- ต้นทุนการหยุดทำงาน
- อายุการใช้งานที่คาดหวัง
แม้ว่าเครื่องวิเคราะห์ NDIR ระดับอุตสาหกรรมอาจต้องใช้เงินลงทุนเริ่มต้นสูงกว่าเซ็นเซอร์ไฟฟ้าเคมีพื้นฐาน แต่ความต้องการในการบำรุงรักษาที่ต่ำกว่าและอายุการใช้งานที่ยาวนานกว่า มักส่งผลให้ต้นทุนตลอดอายุการใช้งานต่ำกว่า
เหตุใดจึงควรเลือกโซลูชันเซ็นเซอร์ CO รุ่น NDIR-GFC ของ ESEGAS สำหรับการใช้งานในอุตสาหกรรมยา?
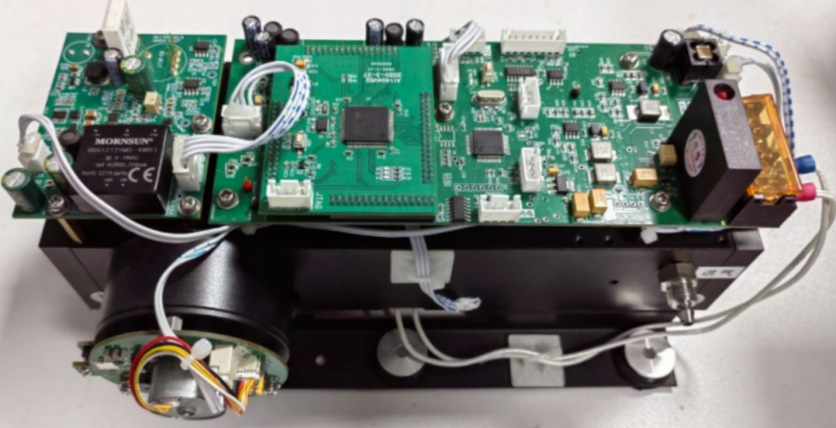
การเลือกเครื่องวิเคราะห์ก๊าซที่เหมาะสมเป็นเพียงส่วนหนึ่งของวิธีแก้ปัญหา การเลือกพันธมิตรทางเทคโนโลยีที่มีประสบการณ์ก็มีความสำคัญไม่แพ้กัน ESEGAS ออกแบบระบบวิเคราะห์ก๊าซอุตสาหกรรมสำหรับการตรวจสอบกระบวนการอย่างต่อเนื่องในสภาพแวดล้อมอุตสาหกรรมที่ต้องการความแม่นยำสูง สำหรับระบบสาธารณูปโภคในอุตสาหกรรมยา ESEGAS นำเสนอเซ็นเซอร์ NDIR GFC CO ที่ผสมผสานความแม่นยำในการวัดสูงเข้ากับประสิทธิภาพที่เชื่อถือได้ในระยะยาว
เมื่อพูดถึงการวิเคราะห์ CO ในระดับต่ำมาก แบรนด์ระดับโลกอย่างเช่น เอบีบี และ ฟูจิอิเล็คทริค บริษัทเหล่านี้ได้รับการยอมรับมานานแล้วในด้านเทคโนโลยีทางแสงที่ยอดเยี่ยมและความเสถียรในการวัด เครื่องวิเคราะห์ของพวกเขาถูกนำไปใช้อย่างแพร่หลายในงานอุตสาหกรรมและการวิจัยที่ต้องการความแม่นยำสูง
อย่างไรก็ตาม โครงการด้านเภสัชกรรมจำนวนมากไม่จำเป็นต้องใช้คุณสมบัติระดับพรีเมียมทั้งหมดที่เกี่ยวข้องกับแพลตฟอร์มระดับสูงเหล่านี้ แต่ทีมจัดซื้อมักมองหาโซลูชันที่ให้คุณสมบัติดังต่อไปนี้:
- น่าเชื่อถือ 0–10 แผ่นต่อนาที และ การวัด CO ในช่วง 0–50 ppm
- ประสิทธิภาพที่มั่นคงในระยะยาว
- ต้องการการบำรุงรักษาต่ำ
- การสื่อสารอุตสาหกรรมมาตรฐาน
- การผสานรวม OEM ที่ยืดหยุ่น
- จัดส่งได้เร็วขึ้น
- การลงทุนโดยรวมที่ลดลงอย่างมาก
นี่คือจุดเด่นของ ESEGAS ด้วยการมุ่งเน้นไปที่พารามิเตอร์ด้านประสิทธิภาพที่สำคัญที่สุดในการใช้งานด้านเภสัชกรรม ESEGAS จึงนำเสนอโซลูชันที่เชื่อมช่องว่างระหว่างเครื่องวิเคราะห์ก๊าซระดับเริ่มต้นและแบรนด์ระดับพรีเมียมจากต่างประเทศ ลูกค้าจะได้รับเทคโนโลยี GFC ที่มีความไวสูง ความเสถียรระดับอุตสาหกรรม และการปรับแต่งที่ยืดหยุ่น ในขณะเดียวกันก็หลีกเลี่ยงต้นทุนการซื้อที่สูงกว่ามากซึ่งมักเกี่ยวข้องกับเครื่องวิเคราะห์ก๊าซระดับสูง
กล่าวโดยสรุป หากโครงการของคุณต้องการการตรวจสอบ CO ที่แม่นยำและเสถียรในช่วง 0–10 ppm หรือ 0–50 ppm นั้น ESEGAS นำเสนอคุณค่าที่คุ้มค่าที่สุดอย่างหนึ่งในตลาด โดยให้ประสิทธิภาพที่ใกล้เคียงกับแบรนด์ชั้นนำระดับนานาชาติ เช่น ABB และ Fuji Electric ในขณะเดียวกันก็เป็นโซลูชันที่คุ้มค่ากว่าอย่างมากสำหรับการใช้งานในภาคอุตสาหกรรม
สรุป
เซ็นเซอร์ NDIR CO ประสิทธิภาพสูงทำได้มากกว่าแค่การวัดปริมาณคาร์บอนมอนอกไซด์ มันช่วยเพิ่มประสิทธิภาพการเผาไหม้ เพิ่มความปลอดภัยของบุคลากร สนับสนุนการดำเนินงานที่สอดคล้องกับมาตรฐาน GMP และลดต้นทุนการดำเนินงานในระยะยาว