
Einführung
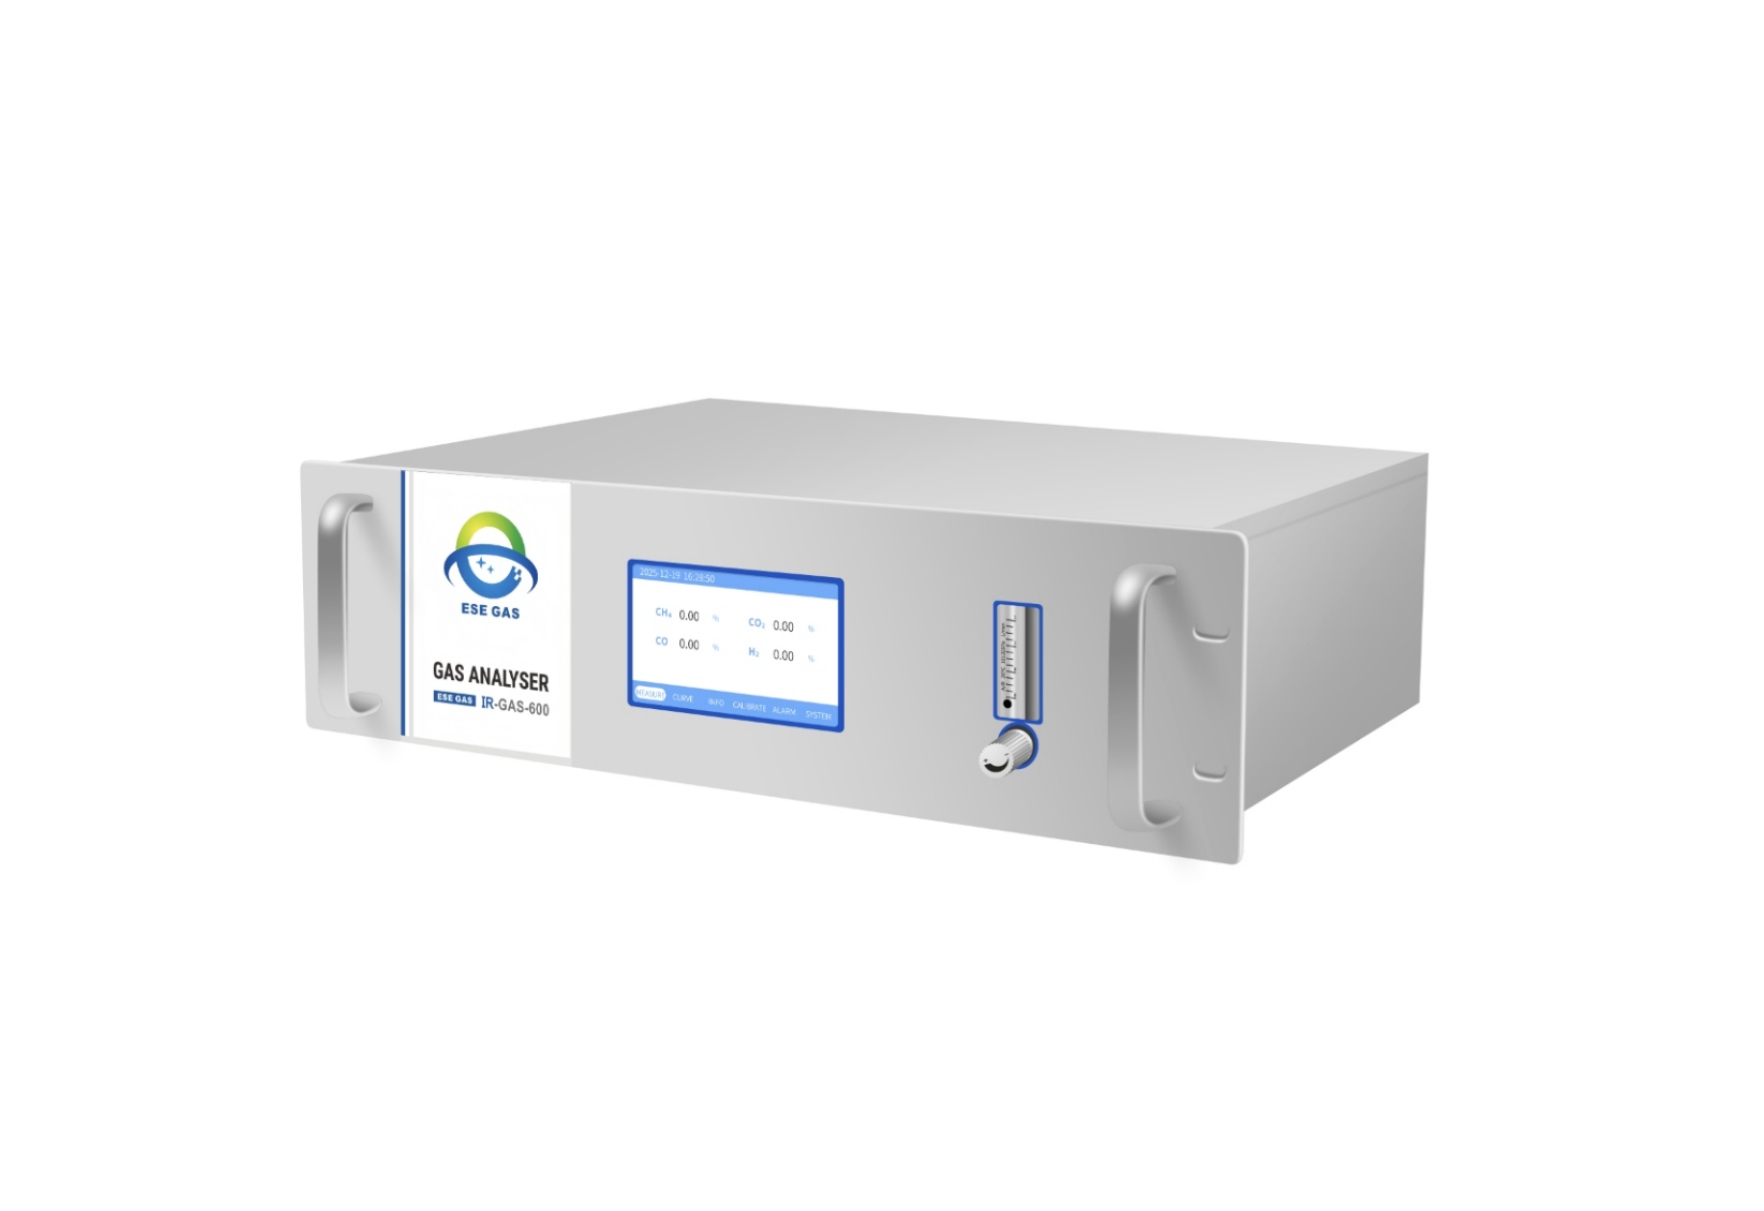
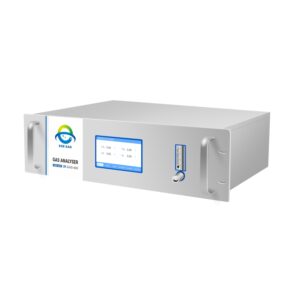
Der Wärmebehandlungsgasanalysator misst kontinuierlich die Gaskonzentration im Wärmebehandlungsprozess. Mit dem ESEGAS-Wärmebehandlungsgasanalysator lässt sich die Zusammensetzung der Ofenatmosphäre beim Aufkohlen, Glühen, der Verarbeitung unter Schutzgasatmosphäre und der industriellen Wärmebehandlung überwachen.
Gemessenes Gas: CO | CO₂ | CH4 | andere Gase je nach Ofentyp.
schaffen: NDIR
| INFRAROT-NDIR-DETEKTOR | |||||
|---|---|---|---|---|---|
| GAS | Niedrigster Bereich | Höchste Reichweite | LR-Auflösung | HR-Auflösung | Genauigkeit FS |
| CO | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| CO2 | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| CH4 | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| Hinweis: Der Messbereich kann je nach Bedarf angepasst werden. | |||||
| Reaktionszeit (TD+T90) | <15s (NDIR) | ||||
| Aufwärmzeit | 15min | ||||
| I / O-Port | RS232 & 4-20mA | ||||
| Arbeitstemperatur | 0 ~ 50 ℃ | ||||
| Relative Luftfeuchte | 5 ~ 85% rF | ||||
| Umgebungsluftdruck | 86 ~ 108 kPa | ||||
| Energieversorgung | Wechselstrom 220 ± 10 % V, 50 Hz ± 1 Hz | ||||
| Gewicht | Über 15kg | ||||
Bei der Wärmebehandlung werden durch Erhitzen oder Abkühlen die gewünschten mechanischen Eigenschaften erzielt. Je nach Metallart können die Temperaturen und Abkühlraten bei der Wärmebehandlung stark variieren. Wärmebehandlung dient häufig der Festigkeitssteigerung von Materialien durch Veränderung ihrer physikalischen Struktur und Korngröße. Das Verfahren trägt auch dazu bei, die Duktilität und Formbarkeit eines Metalls nach der Bearbeitung wiederherzustellen.
Nach der höchsten Temperatur: Die Ofentemperatur liegt bei einem Hochtemperatur-Wärmebehandlungsofen über 1000 °C; bei einem Mitteltemperatur-Wärmebehandlungsofen zwischen 650 und 1000 °C; bei einem Niedertemperatur-Wärmebehandlungsofen unter 650 °C. Nach den wichtigsten Wärmebehandlungsverfahren: Chemische Wärmebehandlungsöfen wie Festkörper-, Abschreck-, Normalisierungs-, Anlass-, Glüh- und Aufkohlungsöfen
Daher wird die Konzentration der Gaskomponenten unabhängig von der verwendeten Wärmebehandlungsatmosphäre sehr streng kontrolliert. Normalerweise wird der Gehalt einer bestimmten Komponente (wie Wasserdampf, Kohlendioxid (CO2), Sauerstoff (O2) mit einem Gasanalysator gemessen, um Signale an das Steuersystem zu senden, damit die Zusammensetzung der Gaszufuhr rechtzeitig angepasst werden kann, um das Kohlenstoffpotenzial im Ofen zu ändern.
Ein Wärmebehandlungsanalysator ist ein spezielles Gerät zur Analyse und Bewertung der Eigenschaften von Materialien, die Wärmebehandlungsprozessen unterzogen wurden. Wärmebehandlung ist ein kontrollierter Prozess zur Veränderung der physikalischen und mechanischen Eigenschaften von Materialien, typischerweise Metallen und Legierungen, um ihre Härte, Festigkeit, Zähigkeit und andere gewünschte Eigenschaften zu verbessern.
Die Bedeutung eines Wärmebehandlungsanalysators lässt sich wie folgt zusammenfassen:
Wärmebehandlungsanalysatoren nutzen je nach den zu analysierenden spezifischen Eigenschaften verschiedene Techniken. Dazu können Härteprüfungen, Metallographie (Mikrostrukturanalyse), zerstörungsfreie Prüfmethoden wie Ultraschallprüfung oder Magnetpulverprüfung sowie Spektroskopie zur Elementaranalyse gehören.
Insgesamt spielen Wärmebehandlungsanalysatoren eine entscheidende Rolle bei der Gewährleistung der Qualität, Leistung und Zuverlässigkeit wärmebehandelter Materialien. Sie werden in Branchen wie Automobil, Luft- und Raumfahrt, Fertigung und Bauwesen eingesetzt, wo die Eigenschaften wärmebehandelter Materialien für Sicherheit, Haltbarkeit und Effizienz von größter Bedeutung sind.
1) Welche Gase kann ein Wärmebehandlungsanalysator messen?
Ein Wärmebehandlungsanalysator dient der Überwachung der wichtigsten Gase, die die Ofenatmosphärenqualität und das Kohlenstoffpotenzial bestimmen. Typische messbare Gase sind:
Diese Gase beeinflussen direkt das Aufkohlen, Nitrieren, Glühen und andere Wärmebehandlungsprozesse, indem sie die reduzierende oder oxidierende Atmosphäre im Inneren des Ofens steuern.
2)Welche Vorteile bietet der Wärmebehandlungsanalysator von ESEGAS im Vergleich zu anderen Marken?
ESEGAS bietet eine flexiblere und umfassendere Lösung. Lösung für die Ofengasanalyse:
Dadurch wird ESEGAS nicht nur zu einem Instrument Lieferant, Aber a Analyse der Wärmebehandlungsgase Lösung Versorger.
3) Warum ist ein Wärmebehandlungsanalysator in einem Wärmebehandlungsofen notwendig?
Die Ofenatmosphäre bestimmt direkt:
Ohne Echtzeit-Gasüberwachung verlassen sich Ofenbediener auf Erfahrungswerte statt auf Daten, was zu uneinheitlicher Produktqualität und höheren Fehlerraten führt.
Ein Wärmebehandlungsanalysator ermöglicht Echtzeitsteuerung der Ofenatmosphärewodurch stabile und reproduzierbare Wärmebehandlungsergebnisse gewährleistet werden.
4) Was sind die Hauptanwendungsgebiete eines Wärmebehandlungsanalysators?
Wärmebehandlungsanalysatoren werden häufig eingesetzt in:
Sie sind überall unverzichtbar. präzise Ofenatmosphärensteuerung erforderlich.
5) Wie lange ist die Lieferzeit für den ESEGAS Wärmebehandlungsanalysator?
Die Standardlieferzeit beträgt innerhalb von 2 Wochen.
ESEGAS hält wichtige Module auf Lager und bietet Unterstützung schnelle Montage und Luftfracht, wodurch Kunden Ausfallzeiten und Projektwartezeiten reduzieren können.
6) Wie beeinflusst die Gaszusammensetzung das Kohlenstoffpotenzial in einem Aufkohlungsofen?
In einem Aufkohlungsofen wird das Kohlenstoffpotenzial hauptsächlich durch das Gleichgewicht zwischen CO, CO₂ und CH₄.
Durch die kontinuierliche Überwachung dieser Gase mit einem Wärmebehandlungsanalysator können die Bediener das Gasverhältnis präzise einstellen und ein stabiles Kohlenstoffpotenzial aufrechterhalten, wodurch eine gleichmäßige Einsatzhärtungstiefe und Oberflächenhärte gewährleistet werden.
7) Wo sollte die Probenahmesonde in einem Wärmebehandlungsofen installiert werden?
Typische Messpunkte sind der Ofenabzug, der Umwälzkanal oder die Rückluftleitung. Die korrekte Positionierung der Sonde ist entscheidend für eine genaue Gasanalyse.
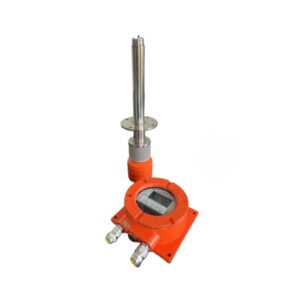
8) Wie kann eine Beschädigung des Sensors durch Hochtemperatur-Ofengas vermieden werden?
Hochtemperatur-Ofengas enthält häufig Staub, Öldämpfe und Kohlenstoffpartikel. Zum Schutz des Analysators:
Ein gut konzipiertes Probenahmesystem verlängert die Lebensdauer des Sensors und die Messstabilität erheblich.
9) Wie oft muss ein Wärmebehandlungsanalysator kalibriert werden?
Die Kalibrierfrequenz hängt von den Betriebsbedingungen ab, gilt aber im Allgemeinen:
Regelmäßige Kalibrierung gewährleistet langfristige Genauigkeit und zuverlässige Ofensteuerung.
10) Kann ein Wärmebehandlungsanalysator bei der Erkennung von Ofenleckagen helfen?
Ja. Abnorme Anstiege des O₂-Gehalts oder unerwartete Veränderungen des CO/CO₂-Verhältnisses deuten oft auf Folgendes hin:
Das Analysegerät dient als Frühwarnsystem zur Vermeidung von Qualitätsproblemen.
11) Was passiert, wenn die Ofenatmosphäre nicht kontinuierlich überwacht wird?
Ohne kontinuierliche Überwachung:
Ein Wärmebehandlungsanalysator beseitigt Spekulationen und gewährleistet eine datengestützte Ofensteuerung.
12) Ist ein tragbares Wärmebehandlungsanalysegerät für Wartungs- und Inspektionszwecke nützlich?
Ja. Ein tragbares Analysegerät ist ideal für:
Es ist ein wertvolles Werkzeug für Wärmebehandlungsingenieure und Wartungsteams.
13) Wie verbessert die Echtzeit-Gasanalyse die Qualität der Wärmebehandlung?
Echtzeitdaten ermöglichen es den Betreibern:
Dies führt zu einer höheren Produktqualität und niedrigeren Produktionskosten.
Der Wärmebehandlungsanalysator ESEGAS IR-GAS-600 misst kontinuierlich die Zusammensetzung der Ofenatmosphäre während Wärmebehandlungsprozessen. Je nach Zielgas kombiniert er verschiedene Sensortechnologien. Für Kohlenmonoxid (CO), Kohlendioxid (CO₂) und Methan (CH₄) nutzt er die nichtdispersive Infrarotspektroskopie (NDIR). Durch die kontinuierliche Messung der Ofenatmosphäre liefert der Analysator Echtzeitdaten zur Steuerung reduzierender oder oxidierender Bedingungen, des Kohlenstoffpotenzials und anderer kritischer Wärmebehandlungsparameter.
| INFRAROT-NDIR-DETEKTOR | |||||
|---|---|---|---|---|---|
| GAS | Niedrigster Bereich | Höchste Reichweite | LR-Auflösung | HR-Auflösung | Genauigkeit FS |
| CO | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| CO2 | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| CH4 | 0-5 % | 0-100 % | 0.001% | 0.01% | ≤ ± 2% |
| Hinweis: Der Messbereich kann je nach Bedarf angepasst werden. | |||||
| Reaktionszeit (TD+T90) | <15s (NDIR) | ||||
| Aufwärmzeit | 15min | ||||
| I / O-Port | RS232 & 4-20mA | ||||
| Arbeitstemperatur | 0 ~ 50 ℃ | ||||
| Relative Luftfeuchte | 5 ~ 85% rF | ||||
| Umgebungsluftdruck | 86 ~ 108 kPa | ||||
| Energieversorgung | Wechselstrom 220 ± 10 % V, 50 Hz ± 1 Hz | ||||
| Gewicht | Über 15kg | ||||

Wir werden uns innerhalb von 1 Werktag mit Ihnen in Verbindung setzen. Bitte beachten Sie die E-Mail mit dem Suffix "[E-Mail geschützt] " .